
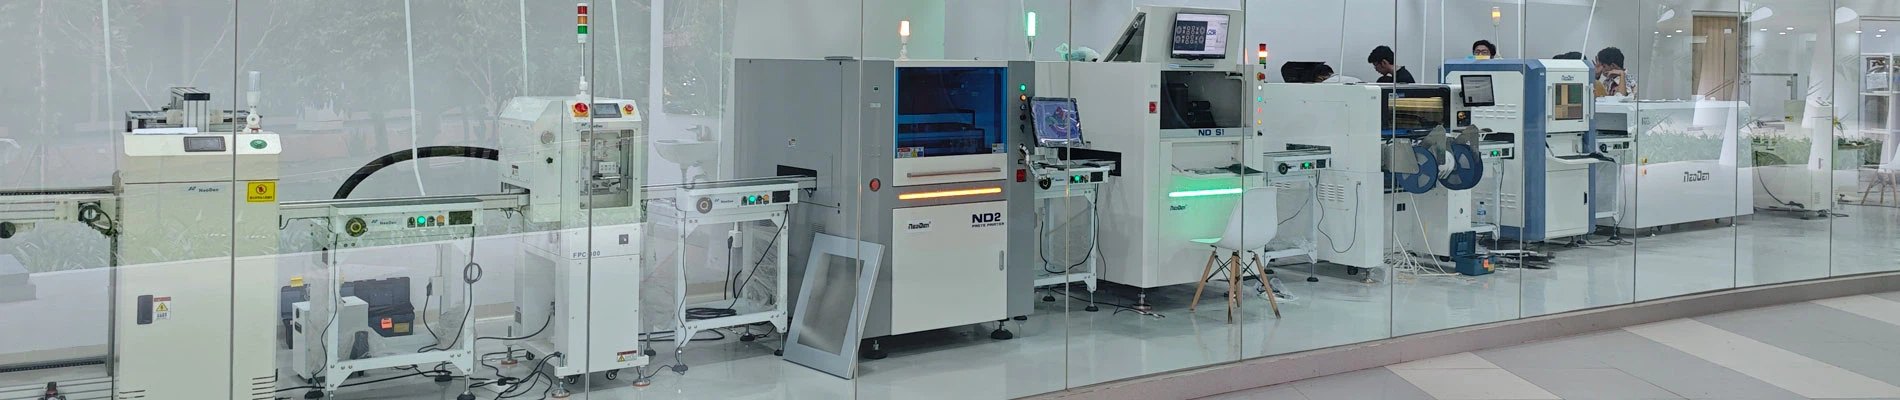
ПрограммированиеСМTмашинавключает в себя работу каждого процесса в процессе SMT, таких как организацияСМТ Фежа, порядок подбора материала и порядок SMD и т. д. Все это должно быть организовано в том порядке, в котором машина SMT запрограммирована. NeoDen, чтобы поделиться параметрами программирования для работы программирования SMD-машины.
I. Настройки программы размещения SMT
Настройка программы SMD относится к настройке среды программы SMD, такой как конфигурация машины, исходная точка координат, выбор базы данных компонентов и выбор базы данных питателя.
1. Конфигурация машины является базовой средой настройки программы SMD. Конфигурация машины SMT включает в себя: головку машины типа Pick and Place. положение, тип и точность камеры. параметры печатной платы передачи. тип и количество форсунок, хранящихся в машине. параметры автоподатчика лотков. параметры каждой оси станка. и другие параметры.
2. Начало отсчета координат — это промежуток между началом координат печатной платы и началом координат компонента микросхемы. Направление системы координат различного оборудования отличается, когда начало координат печатной платы находится в углу печатной платы, а координаты компонента микросхемы совпадают с направлением угла платы или базовой точки в качестве источника.
3. База данных компонентов: некоторые машины могут быть настроены в соответствии с различными сериями продуктов и хранилищем нескольких баз данных компонентов, при необходимости вы можете вызывать другую базу данных.
4. База данных фидера включает в себя базу данных компонентов, а также может хранить несколько баз данных фидера в зависимости от необходимости выбора.
II. Характеристики печатной платы
относится к размеру печатной платы и способу сборки платы, связующему необходимо отрегулировать ширину конвейерной дорожки печатной платы и расстояние передачи в соответствии с размером печатной платы, опорное устройство печатной платы может также можно отрегулировать в соответствии с толщиной печатной платы для поддержки высоты. Общие продукты печатной платы с использованием одного продукта; некоторые продукты из-за размера одной печатной платы слишком малы, что не способствует производству оборудования для размещения или для повышения эффективности производства оборудования, сокращения времени передачи печатной платы, поэтому использование нескольких продуктов собрать доску способом. Для более чем одной платы для сращивания продуктов в списке размещения компонентов необходимо ввести только компоненты платы для сращивания, положение других компонентов платы для сращивания может быть автоматически скопировано.
III. Коррекция смещения печатной платы
Это относится к использованию контрольной точки печатной платы для выполнения коррекции координат SMD. Контрольная точка - это некоторая характерная точка на печатной плате, как правило, она создается одновременно с производством печатной платы с использованием того же процесса, что и печатная линия и металлическая площадка компонента, она может обеспечивать фиксированную и точное положение, это характерная точка, которая используется для выполнения общей коррекции положения размещения компонента. Способ калибровки контрольной точки на линейной плате можно разделить на 3 вида: Используйте комплексную контрольную точку калибровки для выполнения калибровки всей платы Глобальная коррекция для всех компонентов на линейной плате; Используйте контрольную точку на плате коллокации, чтобы выполнить коррекцию схемы калибровки для компонентов на плате коллокации и ее плате смещения; Используйте контрольную точку рядом с компонентами, чтобы выполнить калибровку по локальным одиночным высокоточным компонентам. Использование компонентов рядом с опорной точкой для локальных одиночных высокоточных компонентов для коррекции.
IV. Конфигурация сопла машины для захвата и размещения
Программа монтажной машины может быть оптимизирована в соответствии с форсунками, хранящимися в существующей машине, или с неограниченными форсунками для последовательности монтажа. Если он оптимизирован в соответствии с форсункой, хранящейся в существующей машине, то форсунка не нуждается в перенастройке; если он оптимизирован без ограниченного сопла, то сопло необходимо переконфигурировать в соответствии со списком сопел, сгенерированным после оптимизации.
V. Список монтирования компонентов продукта
Список монтажа включает номер бита компонента Ref ID, код материала Component ID, координату X, координату y и угол установки Theta и т. д. Это ключевые данные, необходимые для поверхностного монтажа, которые определяют точное положение монтажа компонента на печатной плате. . Код материала подключается к базе данных компонентов, и после того, как сопло на монтажной головке захватывает компонент в определенном положении устройства подачи, компонент точно устанавливается в указанном месте на печатной плате путем фотографирования и идентификации компонента. , по координатам и углу смонтированного компонента и т. д., плюс отклонение наводки компонента, полученное путем коррекции.
Порядок размещения компонентов - это порядок размещения компонентов, для монтажника револьверного типа порядок подбора компонентов и порядок размещения компонентов совпадают; а для монтажника платформенного типа, если на головке крепления имеется несколько насадок, порядок захвата компонентов и порядок размещения могут быть другими. Благодаря развитию компьютерного приложения теперь все виды порядка установки монтировщика могут быть оптимизированы автоматически, также некоторые общие программы могут выполнять автоматическую оптимизацию для всех видов порядка монтирования различных монтировщиков. Компоненты микросхемы обычно можно разделить на различные типы, такие как микросхемы, мелфы, QFP, SO10, PLCC, SOJ, SOT и BGA.
База данных компонентов содержит длину, ширину и толщину компонентов, размеры элементов компонентов, пролет и упаковку компонентов. Кроме того, для разных машин база данных компонентов включает тип установочной головки и сопла, интенсивность света идентификационной камеры, тип и ориентацию устройства подачи по умолчанию для компонента, а также метод идентификации и особые требования. Все данные, содержащиеся в базе данных компонентов, будут иметь решающее значение для подачи, отбора, идентификации, калибровки и размещения компонентов.
VI. Список фидеров SMT
Когда новый компонент добавляется в список размещения компонентов, этот компонент автоматически добавляется в список фидеров на основе типа фидера по умолчанию в базе данных компонентов. Список фидеров включает код компонента для каждого компонента, тип используемого фидера, идентификационный код для местоположения и правильную ориентацию компонента на фидере. Если отдельный компонент не проходит идентификацию, компонент выбрасывается в соответствии с базой данных компонентов или запрограммированными настройками метательной станции.
