
Введение
В областях с высокой-надежностью, таких как автомобильная электроника, медицинское оборудование и аэрокосмическая промышленность, вероятность ошибки при производстве печатных плат практически равна нулю. Традиционные показатели текучести, выраженные в процентах (например, 99%), больше не могут объективно измерять истинную производительность процесса при работе со сложными многослойными платами, которые часто имеют тысячи паяных соединений. В отрасли широко используется показатель «Дефекты на миллион возможностей» (DPMO) в качестве эталона для измерения точности процесса. Управление DPMO до однозначного числа-или даже стремление к нулю-не только демонстрирует возможности производства печатных плат, но и является единственным способом избежать риска массового отзыва дорогостоящей-электронной продукции.
Деконструкция DPMO: количественная оценка возможностей качества пайки с целостной точки зрения
Понимание DPMO требует точного определения «возможностей дефектов». На печатной плате с высокой-плотностью каждый компонент, каждое паяное соединение и даже каждая область печати паяльной пасты представляют собой потенциальную возможность возникновения дефекта. Формула DPMO: общее количество дефектов делится на (общее количество продуктов, умноженное на количество возможностей), а затем умножается на один миллион.
Возьмем, к примеру, материнскую плату базовой станции, содержащую 1500 компонентов и 4000 паяных соединений. Общее количество возможных дефектов на одной плате составляет 5500. Если будет выпущено 1000 таких материнских плат, общее количество возможностей достигнет 5,5 миллионов. Учитывая этот базовый уровень, даже если на производственной линии будет всего 10 дефектов,-таких как соединения холодной пайки или перемычки-, значение DPMO достигнет 1,81. Разбивая традиционные показатели производительности до уровня миллиона-единиц, фабрики PCBA могут точно выявлять мельчайшие колебания процесса, перемещая фокус управления качеством с «вмешательства после-события» на «предотвращение в-процессе».
Компенсация параметров и динамическое вмешательство во времяЭтап печати паяльной пасты (SPI)
Отраслевая статистика показывает, что более 60% дефектов пайки при производстве печатных плат возникают на этапе печати паяльной пастой. Чтобы добиться DPMO, приближающегося к нулю, необходимо использовать трехмерный лазер.Проверка паяльной пасты (SPI)необходимо превратить из простого устройства контроля в центр управления процессами с-замкнутым циклом.
Производственные линии высокой-надежностиполностью внедрили системы SPI, оснащенные функцией автоматической обратной связи. В то время как система SPI контролирует объем, площадь, высоту и смещение трафарета в режиме реального времени, если она обнаруживает, что объем паяльной пасты на определенной станции постоянно приближается к контрольному верхнему пределу (например, достигает 130 % от стандартного объема), система автоматически отправляет команды коррекции на полностью автоматический принтер для точной-настройки давления ракеля и скорости отпускания, тем самым завершая компенсацию параметров до того, как фактически образуется дефект. Для микро-компонентов, таких как 01005 и 0201, а также площадок BGA толщиной 0,4 мм, в отверстиях трафарета используется технология электрополировки или нано-покрытия, позволяющая увеличить скорость отделения паяльной пасты до более чем 85 %, устраняя потенциальные причины высоких показателей DPMO,-такие как недостаточный припой и перемычка-в источнике.
Строгие ограничения на точность размещения и температурные кривые пайки оплавлением
Высококачественные-платы часто включают в себя активные компоненты высокой-плотности, механическое смещение на этапе размещения и термическую нагрузку на этапе монтажа.пайка оплавлениемдве основные причины дефектов.СМТУстановочные машиныдолжны проходить регулярную проверку CPK (Индекс возможностей процесса), чтобы гарантировать, что точность движения их осей X и Y постоянно остается выше стандарта 1,33. Для печатных плат с большим-количеством-и толстыми-медными платамиперекомпоновкапечьпайка контроль температуры должен осуществляться индивидуально для каждой-платы. Технические специалисты используют многоканальные термометры для измерения температуры на поверхности платы, строго контролируя скорость нагрева в пределах от 1,5 до 2,5 градусов в секунду, чтобы предотвратить появление микротрещин в многослойных керамических конденсаторах (MLCC), вызванных мгновенным тепловым ударом. За счет увеличения времени пребывания в зоне постоянной-температуры колебания температуры на поверхности платы сводятся к минимуму до 5 градусов. Это гарантирует, что все паяные соединения остаются выше линии ликвидуса в течение 50–70 секунд, поддерживая толщину интерметаллических соединений (ИМС) в оптимальном диапазоне и устраняя скрытые дефекты, вызванные холодной пайкой и трещинами под напряжением.
Комплексная система замкнутого-цикла с интеллектуальными цепочками проверок и полной отслеживаемостью потока-данных
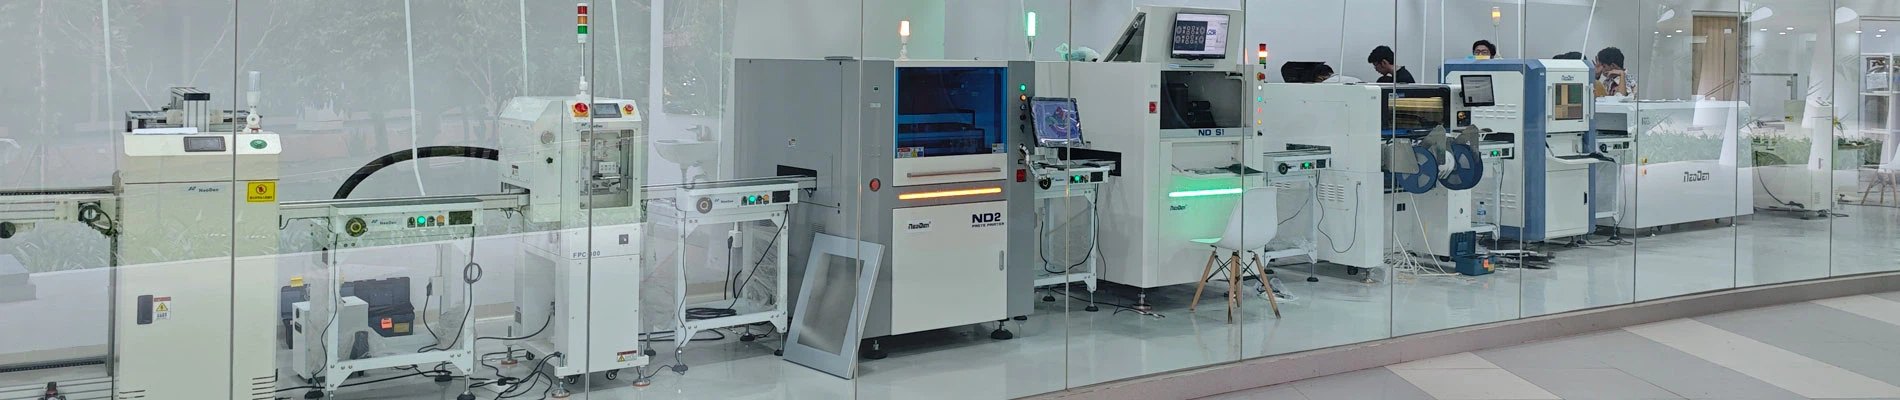
Для достижения почти-нулевого DPMO необходимо создать цепочку проверок, охватывающую весь процесс, используя много-аппаратные устройства, которые дополняют друг друга и предотвращают переход любых дефектов на следующий этап процесса.производственная линияоснащен комбинациейon-линия AOIи3D-рентгеновские-системы. AOI отвечает за обнаружение посторонних предметов, несоответствий материалов и смещений, в то время как AXI проникает в упаковку для количественной оценки уровня пустот в нижних-выводных компонентах, таких как BGA и QFN, обеспечивая уровень пустот менее 10 % на каждое паяное соединение. Все инспекционное оборудование взаимосвязано, а полное-управление штрих-кодами осуществляется через MES (систему управления производством). Как только паяное соединение помечается как дефектное, печатная плата автоматически направляется железнодорожной транспортной системой на ремонтную станцию, а на интерфейсе системы одновременно отображается трехмерное изображение дефекта. Благодаря сквозной--отслеживаемости данных и замкнутому-управлению мы гарантируем, что каждая плата, покидающая завод, прошла полный и соответствующий всем требованиям производственный процесс.
Доведение показателя DPMO как можно ближе к нулю является важным шагом для современных предприятий по производству печатных плат на пути от технологического лидерства к совершенству производства.

Краткие факты о NeoDen
- Основана в 2010 году, имеет 200+ сотрудников и 27 000+ кв.м. Фабрика независимых прав собственности, чтобы обеспечить стандартное управление и достичь максимального экономического эффекта, а также сэкономить затраты.
- Владеет собственным обрабатывающим центром, квалифицированным сборщиком, испытателем и инженерами по контролю качества, чтобы обеспечить сильные возможности для производства, качества и доставки машин NeoDen.
- Глобальные партнеры 40+ в Азии, Европе, Америке, Океании и Африке успешно обслуживают пользователей 10000+ по всему миру, обеспечивая более качественное и быстрое местное обслуживание и оперативное реагирование.
- 3 различные группы исследований и разработок, состоящие из 25+ профессиональных инженеров-исследователей и разработок, для обеспечения лучших и более продвинутых разработок и новых инноваций.
- Квалифицированные и профессиональные инженеры по поддержке и обслуживанию на английском языке обеспечивают быстрый ответ в течение 8 часов, решение предоставляется в течение 24 часов.
- Единственный среди всех китайских производителей, зарегистрировавших и получивших сертификат CE от TUV NORD.
- NeoDen предоставляет пожизненную-техническую поддержку и обслуживание для всех машин NeoDen, а также регулярные обновления программного обеспечения, основанные на опыте использования и фактических ежедневных запросах конечных пользователей.