
Введение
В сфере услуг по производству электроники (EMS) контроль качества при производстве печатных плат напрямую определяет продолжительность жизни на рынке и репутацию бренда конечной продукции. Производство печатных плат включает в себя высокоточную-технологию поверхностного-монтажа (SMT) и сложные-процессы сквозного монтажа (DIP), где даже малейшее отклонение может привести к дефектам-всей партии. В отрасли обычно используется метод анализа «Человек, машина, материал, метод и окружающая среда» (5M1E) для преобразования сложных производственных переменных в стандартизированные, поддающиеся количественной оценке контрольные точки. Опираясь на практический опыт управления производством на передовых заводах, в этой статье анализируется практическое применение этих пяти элементов в управлении качеством на производственных объектах PCBA.
Мужчина: Замкнутый-управление циклом от квалификации должности до ошибок-проверка осведомленности
Операционная компетентность и осведомленность о качестве производственного персонала являются первой линией защиты при определении сроков поставки печатных плат и показателей выхода продукции. Суть контроля производственного предприятия над «людьми» заключается в установлении строгих механизмов приема на работу и регулярной оценке навыков. Ключевые должности,-такие как операторы SMT, инспекторы AOI и техники рентгеновского контроля-, должны быть на 100 % сертифицированы, прежде чем их допустят к работе. Заводы должны разработать матрицу навыков сотрудников и проводить ежеквартальные выборочные проверки практических операций, чтобы гарантировать, что технические возможности соответствуют требованиям обработки многослойных плат и компонентов с мелким-шагом (таких как компоненты 01005 и BGA с шагом 0,4 мм-). При ручной пайке и ремонте необходимо строго контролировать температуру и время контакта паяльника, чтобы предотвратить расслоение контактной площадки или вздутие подложки, вызванное неправильным обращением оператора. Кроме того, сообщая о кодах дефектов предыдущего дня (например, недостаточная пайка, надгробия, перемычки) во время ежедневных предсменных совещаний, целевые показатели качества распределяются по конкретным рабочим станциям, тем самым повышая осведомленность сотрудников, работающих на переднем крае, о качестве.
Машина: точное обслуживание и динамический контроль параметров оборудования
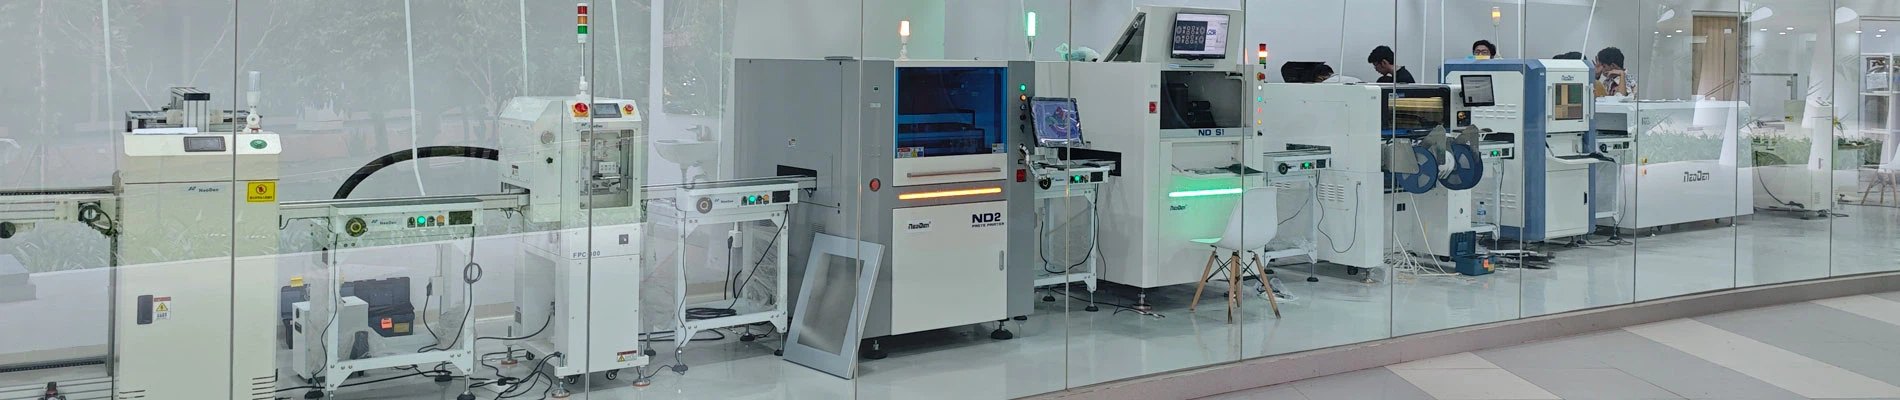
Производство печатных плат в значительной степени зависит от автоматизированного оборудования, точность и стабильность машин напрямую определяют индекс технологических возможностей (Cpk). Основное внимание при управлении оборудованием уделяется профилактическому обслуживанию и мониторингу-ключевых параметров в режиме реального времени. Для критически важного оборудования, такого какпаяльная пастапринтеры, выбирать и размещать машины, ипечи оплавления. Принимаявыбирать и разместить машинунапример, уровень износа форсунок и давление вакуума необходимо проверять ежедневно, чтобы предотвратить увеличение количества брака из-за недостаточного всасывания; точность позиционирования осей X/Y захватывающей-и-головки должна периодически компенсироваться с помощью калибровочных пластин, чтобы гарантировать, что отклонения размещения микро-компонентов, таких как детали 0201, контролируются в пределах ±0,03 мм. Дляпайка оплавлением, необходимо использовать тестер температурного профиля (например, KIC) для измерения фактического температурного профиля по крайней мере один раз в день для печатных плат различной толщины и количества слоев, гарантируя, что такие параметры, как пиковая температура, скорость нагрева и время-на-жидкости (TAL) полностью соответствуют спецификациям-процесса пайки без свинца.
Материал: входной контроль и система сквозного-до-отслеживания
Качество материалов является краеугольным камнем производства печатных плат. Дефекты компонентов и печатных плат невозможно устранить путем последующей корректировки процесса. Поэтому 100% проверки соответствия должны быть выполнены до того, как материалы будут храниться на складе или использоваться на производственной линии. Отдел качества должен строго соблюдать требования IQA (входящее обеспечение качества). Для печатных плат основное внимание уделяется проверке толщины платы, толщины меди, паяемости контактных площадок и толщины золотого покрытия. Для таких компонентов, как микросхемы, резисторы и конденсаторы, необходимо проверить этикетки, номера партий и спецификации, а также провести выборочные испытания на паяемость. Для устройств,-чувствительных к влаге (MSD), вакуумная упаковка должна быть проверена в строгом соответствии со стандартами, время воздействия должно быть записано, а материалы, превышающие предел воздействия, должны подвергаться сушке при низкой-влажности. В сфере управления материалами полностью внедрена система управления штрих-кодами (или QR-кодами), обеспечивающая двунаправленное отслеживание на протяжении всего процесса-до-на протяжении всего процесса-от складирования рулонного материала, защиты от ошибок-во время подачи и сборки на поверхности-до отгрузки готовой продукции-гарантируя, что дефектные материалы из одной партии могут быть идентифицированы в течение 3 минут в случае аномалии.
Метод: стандартизированное оформление технологической документации и контроль инженерных изменений.
«Метод» относится к спецификациям процесса, стандартным операционным процедурам (СОП) и техническим параметрам, которые определяют производство. Стандартизация и консолидация процессов – это основные меры по предотвращению инцидентов-на уровне партии. Прежде чем начать массовое производство каждого продукта PCBA, инженерный отдел должен подготовить полную документацию по процессу SMT, четко определяя давление печати паяльной пасты, скорость и расстояние отпуска, а также заданные значения для каждой температурной зоны в печи оплавления. Для внедрения новых продуктов (NPI) необходимо завершить этап пробного производства небольшой-серии, включая проверку технологичности проектирования (DFM). Только после завершения отчета о пробном производстве и устранения технологических дефектов продукт можно приступить к серийному производству. Когда клиент меняет конструкцию или завод оптимизирует процесс, необходимо строго соблюдать процесс уведомления о технических изменениях (ECN). Устаревшие технологические документы и материалы должны быть постепенно выведены из обращения, а -инструменты и приспособления на объекте должны обновляться одновременно, чтобы предотвратить сбои в работе производственной линии, вызванные смешанным использованием старых и новых процессов.
Окружающая среда: строгий контроль электростатической защиты, температуры и влажности в цеху.
Производство печатных плат чрезвычайно чувствительно к производственной среде. Несоблюдение надлежащего контроля окружающей среды может привести к повреждению электрических характеристик компонентов или резкому увеличению количества дефектов пайки. В мастерской необходимо поддерживать постоянную температуру и влажность, при этом температура обычно контролируется на уровне 22 ± 3 градуса, а относительная влажность поддерживается в пределах от 40% до 60%. Чрезмерно низкая влажность может легко вызвать статическое электричество, а чрезмерно высокая влажность приводит к впитыванию влаги паяльной пастой, что приводит к ее кипению во время работы.пайка оплавлениемчто приводит к появлению таких дефектов, как шарики припоя и пористость. Защита от электростатического разряда (ESD) имеет первостепенное значение в мастерской. Необходимо создать полный контур заземления, охватывающий пол, верстаки, контейнеры для хранения вещей, а также антистатическую одежду, обувь и браслеты. Персонал, поступающий в мастерскую, должен проходить ежедневное тестирование с использованием комплексного электростатического тестера. В мастерской регулярно используется электростатический тестер для проверки сопротивления заземления на каждой рабочей станции, гарантируя, что электростатическое напряжение остается в пределах безопасных порогов (обычно менее 100 В) и защищает чувствительные микросхемы от скрытого повреждения источника.
Чтобы постоянно оптимизировать общее качество производства печатных плат, эти пять ключевых элементов должны быть глубоко интегрированы в каждую деталь повседневного производства.

Краткие факты о NeoDen
- Основана в 2010 году, 200 + сотрудников, 27000+ кв.м. фабрика.
- Продукция NeoDen: машины PnP разных серий: NeoDen YY1, NeoDen4, NeoDen5, NeoDen K1830, NeoDen9, NeoDen N10P. Печь для оплавления серии IN, как и полная линия SMT, включает в себя все необходимое оборудование для SMT.
- Успешные клиенты 10000+ по всему миру.
- 40+ Глобальные агенты в Азии, Европе, Америке, Океании и Африке.
- Центр исследований и разработок: 3 отдела исследований и разработок, в которых работают 25+ профессиональные инженеры по исследованиям и разработкам.
- Внесен в список CE и получил 70+ патентов.
- 30+ инженеры по контролю качества и технической поддержке, 15+ старшие специалисты по международным продажам за своевременное реагирование клиентов в течение 8 часов и предоставление профессиональных решений в течение 24 часов.